
طرح توجیهی تولید پیچ و مهره | برآورد هزینه راه اندازی تولید پیچ
نگارش طرح توجیهی تولید انواع پیچ و مهره جهت دریافت سرمایه گذاری، مجوزهای لازم و راهنمایی برای راه اندازی واحد تولیدی ضروری است. پیچها در صنعت برای ایجاد اتصالات جدا شدنی مورد استفاده قرار میگیرند و تقریباً میتوان گفت که هیچ ماشین و یا تجهیزاتی در جهان نمیتوان یافت که پیچها در آن کاربرد نداشته باشند. در ادامه این مقاله خلاصه طرح توجیهی تولید پیچ و مهره صنعتی آورده شده است.
برای دریافت مشاوره کسب و کار در ایران و دیگر کشورها میتوانید با کارشناسان مرکز کاردوک از
طریق شماره: 02166418908 تماس بگیرید.

معرفی محصولات | طرح توجیهی تولید انواع پیچ ومهره
پیچها در صنعت برای ایجاد اتصالات جدا شدنی مورد استفاده قرار میگیرند و تقریباً میتوان گفت که هیچ ماشین و یا تجهیزاتی در جهان نمیتوان یافت که پیچها در آن کاربرد نداشته باشند. پیچها عموماً به همراه مهره و واشر مورد استفاده قرار میگیرند که البته در پارهای نقاط مهره به صورت سر خود در محل اتصال ساخته شده و لذا پیچ در این مکان به تنهایی مورد استفاده قرار میگیرد.
انواع پیچ ومهره | طرح توجیهی تولید انواع پیچ ومهره
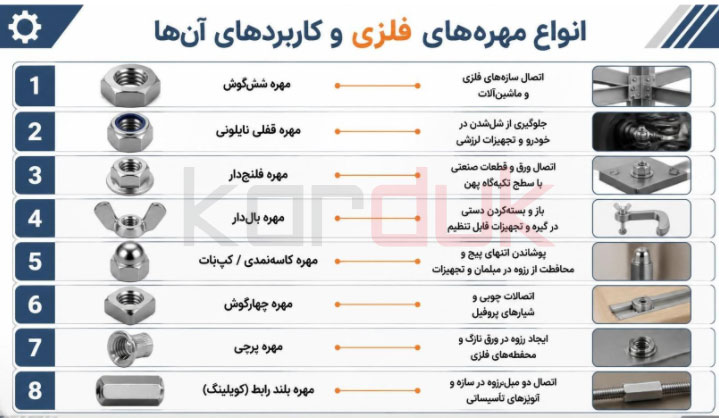
از نقطه نظر تنوع، پیچها را می توان به صورت زیر طبقهبندی کرد:
- پیچهای صنعتی عمومی
- پیچهای صنعتی تخصصی
- پیچهای مورد استفاده در صنایع خودرو
- پیچهای ریز و کوچک
- پیچهای خودکار (پیچ بدون مهره)
- پیچهای خاص
- پیج و مهرههای مورد استفاده در امور پزشکی و ارتوپدی بدن انسان
جدول مشخصات محصولات| طرح توجیهی تولید انواع پیچ ومهره
در جدول زیر به منظور آشنایی بیشتر مشخصات فنی انواع پیچ و مهرهها آمده است.
| محصولات | اندازه mm | استاندارد | پوشش سطح | |||
| قطر | طول | مواد | دنده | ابعاد | ||
| پیچ و مهره | 3 تا 100 | تا 1000 | ASTM DIN BS UNI ISO |
UNF UNC BSW UNS BSF ISO |
ANSI UNI DIN BS ISO |
روی کادمیوم نیکل برنز |
| قلاب پیچی | 10 تا 100 | تا 3000 | ASTM DIN BS AL193-B7 |
UNF UNC BSW UNS BSF ISO |
ANSI UNI DIN ISO |
روی کادمیوم نیکل برنز |
| مهره | 3 تا 100 | – | ASTM DIN BS AL194-2H
|
UNF UNC BSW UNS BSF ISO |
ANSI UNI DIN BS ISO |
روی کادمیوم نیکل برنز |
معرفی کد های آیسیک| طرح توجیهی تولید انواع پیچ ومهره
بر اساس سيستم طبقهبندی آيسيک کد محصولات طرح جاری به شرح جدول ذیل میباشد.
جدول کد آیسیک محصولات مورد نظر
| نام کالا | کد ISIC |
| پیچ و مهره های صنعتی | 28991114 |
| انواع پيچ ومهره | 28991111 |
| پيچ فولادی آلياژی M12 و كوچکتر | 2899612331 |
| پيچ فولادی آلياژی بزرگتر از M12 | 2899612332 |
موارد کاربرد | طرح توجیهی تولید انواع پیچ ومهره
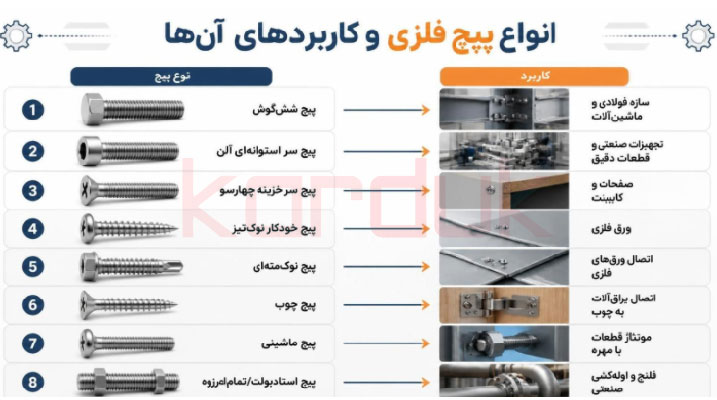
پیچ و مهره ها به عنوان اتصالات بازشدنی در بسیاری از صنایع و محصولات مختلف دارای کاربرد هستند. نقش این قطعات اتصال دو یا چند قطعه به همدیگر است. در طرح حاضر هدف تولید پیچ و مهرههای فولادی صنعتی در حالت تخصصی، عمومی و مورد استفاده در صنایع خودرو است. این محصولات در قطعات فلزی خودروهای سبک و سنگین، ماشینآلات و ادوات کشاورزی، راهآهن درون و برون شهری، صنعت نفت و پتروشیمی، انتقال نیرو، صنعت ساختمان و صنایع ساخت ماشینآلات صنعتی مورد استفاده هستند.
تکنولوژی و فرایند تولید| طرح توجیهی تولید انواع پیچ ومهره
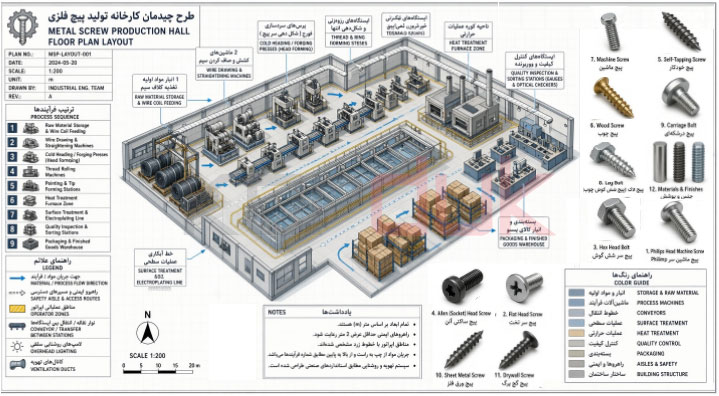
ماشین آلات تولید انواع پیچ فلزی و مهره شامل دستگاههای کلاف بازکن، مفتولهای فلزی ،دستگاه کشش، سیستمهای آنیلینگ و شستشوی مفتولهای فلزی متفاوت، کله تراشی و فورج سرد و گرم شکلدهی به پیچ و مهرههای متفاوت، ماشین آلات تراش و آبکاری بدنه خارجی آ و قالبهای متعدد به همراه سیستم بسته بندی کالا میباشد.
آمادهسازی مفتول فولادی و عملیات کشش
ماده اولیه معمولاً به صورت کلاف مفتول فولادی (Wire Rod) از کارخانه فولاد خریداری میشود.
قطر اولیه ممکن است مثلاً ۵٫۵، ۶٫۵، ۸ یا ۱۰ میلیمتر باشد. این قطر باید متناسب با ابعاد پیچ انتخاب و سپس به قطر مورد نیاز کشیده شود.
مراحل آمادهسازی
الف) پوستهزدایی (Descaling)
در عملیات نورد گرم، سطح مفتول دارای پوسته اکسیدی آهن است. برای حذف آن از روشهای زیر استفاده میشود:
- پوستهزدایی مکانیکی با خمکردن و برسکاری.
- شاتبلاست در برخی خطوط.
- اسیدشویی کنترلشده، معمولاً با محلول اسیدی مناسب.
- شستوشو و خنثیسازی پس از اسیدشویی.
ب) فسفاتهکاری و روانکاری
برای کاهش اصطکاک بین مفتول و قالب کشش، سطح مفتول آماده میشود. معمولاً از پوشش فسفاته روی یا ترکیبات روانکار صنعتی استفاده میشود.
این پوشش ویژگی هایی به شرح زیر را ایچاد میکند :
- اصطکاک را کاهش میدهد.
- از سایش قالب جلوگیری میکند.
- مانع خراشیدگی سطح مفتول میشود.
- شرایط مناسب برای کشش چندمرحلهای فراهم میکند.

ج) آنیلینگ یا بازپخت
در صورت نیاز، مفتول برای کاهش سختی و افزایش شکلپذیری عملیات آنیل میشود. برای فولادهای کمکربن، آنیلینگ کروی یا بازپخت مناسب با ترکیب شیمیایی و ساختار اولیه میتواند قابلیت شکلدهی سرد را افزایش دهد.
د) کشش سرد (Wire Drawing) | طرح توجیهی تولید انواع پیچ ومهره
مفتول از داخل قالبهای کشش عبور میکند و قطر آن کاهش مییابد. برای مثال:
- قطر اولیه: ۸ میلیمتر
- قطر نهایی: ۵ میلیمتر
تعداد مراحل: بسته به کاهش سطح مقطع و مشخصات مفتول ، چند مرحله می تواند باشد
نکته فنی: کاهش قطر بیش از حد در یک مرحله باعث افزایش تنش، گرمشدن مفتول، سایش قالب و احتمال پارگی میشود. بنابراین تعداد مراحل کشش باید با توجه به درصد کاهش سطح مقطع مجاز و خواص فولاد طراحی شود.
خروجی این مرحله: مفتول فولادی با قطر، تلرانس، سختی و کیفیت سطح مشخص که آماده ورود به دستگاه پیچسازی است.
برش مفتول و کلاهزنی یا کلهزنی پیچ (Cold Heading)
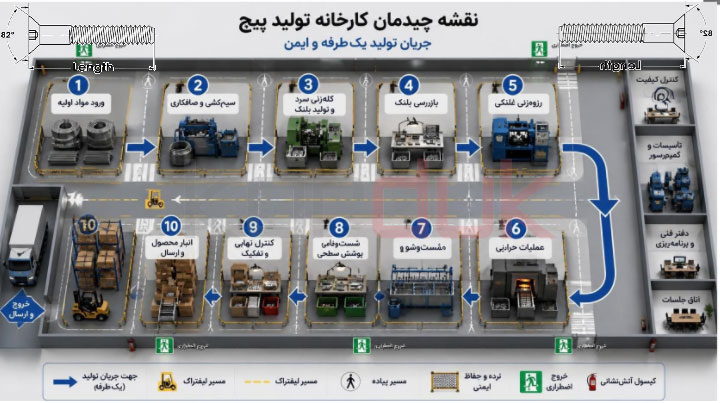
این مرحله یکی از مهمترین مراحل تولید پیچ است. در روش فورج سرد، مفتول ابتدا به قطعاتی با طول مشخص برش میخورد و سپس با فشار سنبه و قالب به شکل مورد نظر تبدیل میشود.
راحل کله هزنی
- تغذیه مفتول از کلاف به دستگاه.
- صافکردن مفتول.
- برش مفتول به طول محاسبهشده.
- انتقال قطعه برشخورده به قالب.
- اعمال فشار توسط سنبه.
- شکلدهی سر پیچ.
- خروج قطعه از قالب
تولید پیچ سر تخت
در پیچ سر تخت، قالب و سنبه باید شکل هندسی ویژهای ایجاد کنند:
- سر پیچ به شکل مخروطی یا خزینهای است.
- سطح زیرین سر پیچ دارای زاویه مشخص است.
- قسمت بالایی میتواند دارای شیار، چهارسو، ستارهای یا آلن باشد.
- قطر سر و ارتفاع آن باید طبق استاندارد محصول باشد.
برای مثال، پیچهای خزینهای با زاویه ۹۰ درجه در بسیاری از کاربردهای متریک استفاده میشوند؛ اما زاویه ۸۲ درجه نیز در برخی استانداردهای اینچی رایج است.

تجهیزات مورد نیاز
لیست ماشینآلات و کاربرد آنها در تولیذ پیچ بشرح زیر است:
- دستگاه صافکن مفتول برای حذف انحنای کلاف
- دستگاه برش تعیین طول بلنک
- دستگاه کلهزن تکضرب جهت تولید ساده و تیراژ محدود
- دستگاه کلهزن دو ضرب جهت شکلدهی دقیقتر
- دستگاه چندضرب برای تولید سرهای پیچ پیچیده
- قالب و سنبه سختکاریشده ایجاد شکل هندسی سر پیچ
در تولید انبوه پیچ، دستگاههای چندایستگاهی (Multi-Station Cold Header) بازدهی بالایی دارند.
ایجاد رزوه پیچ (Thread Rolling) | طرح توجیهی تولید انواع پیچ ومهره
پس از تولید بلنک و شکلدهی سر پیچ ، باید رزوه روی بدنه ایجاد شود. دو روش اصلی وجود دارد:
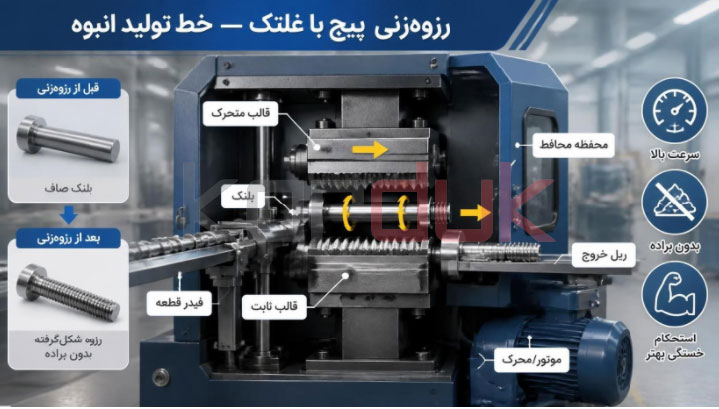
روش اول: رزوه زنی با غلتک (Thread Rolling)
این روش، روش ترجیحی تولید انبوه پیچهای استاندارد است. در این روش، قطعه بین دو قالب دارای شیارهای مخصوص رزوه قرار میگیرد و با حرکت نسبی قالبها، فلز به صورت پلاستیک تغییر شکل میدهد و رزوه ایجاد میشود.
مزایا:
- سرعت تولید بالا.
- عدم تولید براده.
- استحکام مناسب ریشه رزوه.
- بهبود مقاومت خستگی به دلیل جریان الیاف فلزی و تنشهای پسماند فشاری سطحی.
- مصرف کمتر مواد نسبت به رزوهتراشی.
انواع دستگاهها| طرح توجیهی تولید انواع پیچ ومهره
- دستگاه رزوهزن دو قالب تخت (Flat Die Thread Rolling).
- دستگاه رزوهزن سه غلتک استوانهای (Cylindrical Die).
- دستگاه رزوهزن با قالبهای ویژه برای رزوههای خاص.
برای تولید پیچهای معمولی و انبوه، دستگاه دو قالب تخت کاربرد فراوانی دارد.
روش دوم: رزوهتراشی (Thread Cutting)| طرح توجیهی تولید انواع پیچ ومهره
در این روش، رزوه با ابزار برشی روی بدنه پیچ ایجاد میشود.
ماشینآلات مورد استفاده:
- دستگاه تراش اتوماتیک.
- دستگاه CNC.
- دستگاه قلاویز و حدیده صنعتی.
- دستگاه رزوهتراش مخصوص.
این روش برای موارد زیر مناسب است:
- تولید کمتیراژ.
- پیچهای خاص و سفارشی.
- قطرهای بزرگ.
- مواد یا هندسههایی که شکلدهی غلتکی آنها دشوار است.

مقایسه مهم: در تولید انبوه پیچ، رزوهغلتانی معمولاً از نظر سرعت، مصرف مواد و خواص مکانیکی نسبت به رزوهتراشی برتری دارد.
عملیات حرارتی پیچها (Heat Treatment)| طرح توجیهی تولید انواع پیچ ومهره
این مرحله برای دستیابی به کلاس مقاومتی مورد نظر ضروری است. برای پیچهای کلاس 8.8، 10.9 و 12.9 معمولاً عملیات حرارتی انجام میشود.
مراحل عملیات حرارتی
الف) گرمکردن
پیچها در کوره تا دمای مناسب متناسب با گرید فولاد و عملیات مورد نظر گرم میشوند.
ب) آستنیتهکردن
در فولادهای قابل سختکاری، ساختار فولاد به آستنیت تبدیل میشود.
ج) کوئنچینگ (Quenching)
قطعات با سرعت کنترلشده در روغن یا محیط مناسب سرد میشوند تا ساختار مارتنزیتی ایجاد شود.
د) تمپرینگ (Tempering)
پیچها مجدداً در دمای پایینتر گرم میشوند تا تردی کاهش یابد و ترکیب مناسب سختی و چقرمگی حاصل شود.
تفاوت کلاسهای مقاومتی
کلاس مقاومتی با حداقل استحکام کششی اسمی وکاربرد بشرج زیر می باشد:
- گلاس 4.6 بحداقل استحکام کششیا 400 MPa جهت اتصالات عمومی
- 5.8 500 MPa حداقل استحکام کششی برای مصارف صنعتی سبک
- 8.8 800 MPa حداقل استحکام کششی برای استفاده در ماشینآلات و خودرو
- 10.9 1000 MPa حداقل استحکام کششی جهت اتصالات مقاوم
- 12.9 1200 MPa حداقل استحکام کششی برای اتصالات با مقاومت بالا
این اعداد، مقادیر اسمی استحکام کششی کلاسها هستند؛ مقادیر پذیرش نهایی و سایر خواص باید بر اساس استاندارد و قطر محصول بررسی شوند.
نکته مهم: برای فولادهای کمکربن مورد استفاده در پیچهای معمولی، عملیات حرارتی ممکن است لازم نباشد. همچنین پیچهای فولاد زنگنزن مسیر متالورژیکی متفاوتی دارند و نباید همان چرخه عملیات حرارتی پیچهای فولادی آلیاژی را برای آنها در نظر گرفت.
پوششدهی و حفاظت سطحی پیچ| طرح توجیهی تولید انواع پیچ ومهره
پیچهای فولادی معمولی در صورت تماس با رطوبت و اکسیژن دچار خوردگی میشوند. بنابراین پوششدهی سطحی اهمیت دارد.
روشهای اصلی پوششدهی| طرح توجیهی تولید انواع پیچ ومهره
- روش آبکاری الکتریکی روی دارای پوشش نسبتاً نازک و یکنواخت برای تولید پیچهای عمومی
- گالوانیزه گرم دارای پوشش ضخیم روی برای کاربرد پیچ در محیطهای خورنده
- پوشش زینک فلیک با پوشش مقاوم خوردگی با فرایند غیرالکترولیتی برای پیچهای خودرویی
- روش فسفاته با کاهش اصطکاک و ایجاد لایه تبدیلی جهت پیچهای صنعتی
- پوشش نیکل دارای مقاومت خوردگی و ظاهر مناسب برای مصارف خاص
- کروم برای پوشش تزئینی یا مهندسی متناسب با نوع فرایند برای کاربردهای ویژه
ترتیب عملیات در خط آبکاری
- چربیگیری.
- شستوشو.
- اسیدشویی کنترلشده، در صورت نیاز.
- فعالسازی سطح.
- آبکاری.
- شستوشو.
- عملیات پسیواسیون.
- خشککردن.
- کنترل ضخامت و مقاومت خوردگی.
نکته بسیار مهم متالورژیکی: پیچهای پرمقاومت، بهویژه کلاسهای 10.9 و 12.9، در معرض خطر تردی هیدروژنی ناشی از فرایندهای الکتروشیمیایی قرار دارند. برای این قطعات باید الزامات استاندارد مربوط به کاهش ورود هیدروژن، فرایند پوششدهی و در صورت لزوم عملیات پخت هیدروژنزدایی رعایت شود. پوشش زینک فلیک غیرالکترولیتی میتواند در برخی کاربردها جایگزین مناسبی باشد.
فرایند تولید مهره فلزی | طرح توجیهی تولید انواع پیچ ومهره
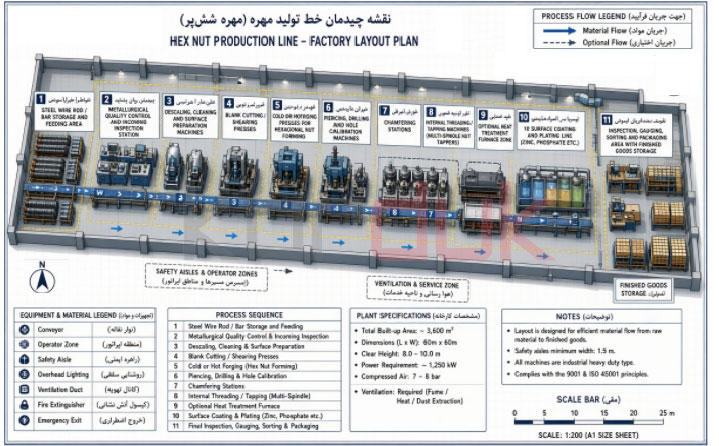
تولید مهره از نظر فناوری با تولید پیچ متفاوت است. در پیچ، رزوه روی سطح خارجی ایجاد میشود؛ اما در مهره باید رزوه داخلی ایجاد شود. دو روش اصلی تولید مهره عبارتاند از:
- فورج سرد.
- فورج گرم.
آمادهسازی مواد اولیه مهره
ماده اولیه معمولاً از فولاد کمکربن، فولاد کربن متوسط یا فولاد آلیاژی انتخاب میشود. در مهرههای استاندارد، انتخاب گرید باید با کلاس مقاومتی مهره و پیچ مورد استفاده هماهنگ باشد. مفتول یا میلگرد پس از آمادهسازی، صاف و به طول مشخص برش داده میشود.
فورج سرد مهره | طرح توجیهی تولید انواع پیچ ومهره
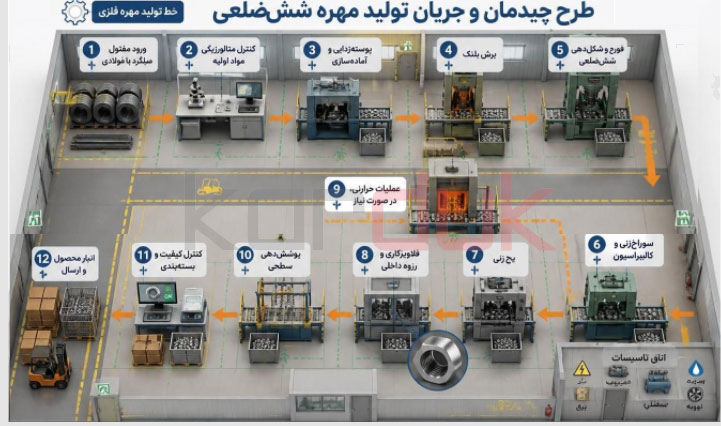
در این روش، قطعه فولادی در دمای محیط تحت فشار قالب قرار میگیرد و به شکل هندسی مهره تبدیل میشود.
مراحل معمول:
- تغذیه مفتول یا بلنک.
- برش قطعه.
- شکلدهی اولیه.
- ایجاد فرم ششضلعی.
- سوراخکاری یا سوراخزنی در مرحله فورج
- ایجاد پخ در لبهها.
- انتقال به دستگاه رزوهزن.
در تولید مهرههای تیراژ بالا، دستگاههای فورج چندایستگاهی استفاده میشوند.
فورج گرم مهره | طرح توجیهی تولید انواع پیچ ومهره
برای مهرههای بزرگ، ضخیم یا قطعاتی که شکلدهی سرد آنها دشوار است، از فورج گرم استفاده میشود.
مراحل:
- برش شمش یا میلگرد.
- گرمکردن در کوره القایی یا کوره مناسب.
- انتقال به قالب فورج.
- شکلدهی ششضلعی.
- سوراخکاری اولیه.
- پلیسهگیری و کالیبراسیون.
- ماشینکاری نهایی.
مزیت اصلی فورج گرم، کاهش نیروی مورد نیاز برای تغییر شکل و امکان شکلدهی قطعات بزرگتر است.
سوراخکاری و رزوهتراشی مهره | طرح توجیهی تولید انواع پیچ ومهره
پس از فورج، سوراخ مهره باید به اندازه و تلرانس مناسب برسد.
عملیات شامل:
- سوراخکاری اولیه یا کالیبراسیون سوراخ.
- پخزنی ورودی رزوه.
- ایجاد رزوه داخلی با قلاویز (Tapping).
- کنترل گام رزوه و قطر مؤثر.
- پلیسهگیری و تمیزکاری.
در تولید انبوه، دستگاه قلاویززن اتوماتیک چندمحوره میتواند چندین مهره را با سرعت بالا رزوهزنی کند.
نکته: رزوه داخلی مهره معمولاً با قلاویزکاری ایجاد میشود، نه تراشکاری معمولی. البته در مهرههای بزرگ و سفارشی، رزوهتراشی با ابزار تکلبه یا CNC نیز کاربرد دارد.
عملیات حرارتی مهره
برای مهرههای مقاوم، عملیات حرارتی متناسب با فولاد و کلاس مقاومتی انجام میشود. در مهرههای کربنی و آلیاژی، سختکاری و تمپرینگ ممکن است لازم باشد. در مهرههای معمولی، این مرحله ممکن است حذف شود. همچنین برای مهرههای زنگنزن، شرایط تولید و عملیات حرارتی متفاوت است.
ماشینکاری تکمیلی | طرح توجیهی تولید انواع پیچ ومهره
در بعضی پیچها، فورج سرد بهتنهایی تمام هندسه مورد نیاز را ایجاد نمیکند. بنابراین ماشینکاری تکمیلی انجام میشود.
مهمترین عملیات عبارتاند از:
- ایجاد شیار مستقیم روی سر پیچ (Slotted).
- ایجاد شیار چهارسو (Phillips).
- ایجاد حفره ستارهای (Torx).
- ایجاد حفره آلن (Hex Socket).
- ایجاد پخ و اصلاح قطر.
- تراش قسمتهای خاص بدنه.
- ایجاد رزوههای سفارشی.
برای تولید پیچ سر تخت، حفره یا شیار روی سر پیچ معمولاً با سنبه مخصوص در مرحله کلهزنی ایجاد میشود. در صورت پیچیدگی هندسی، ماشینکاری ثانویه به کار میرود.
مواد اولیه برای تولید| طرح توجیهی تولید انواع پیچ ومهره
ماده اولیه مصرفی طرح، انواع فازی مطابق با کلید فولاد مورد نیاز محصولات است که این مواد بر اساس آلیاژ و آنالیز شیمیایی آنها درجهبندی میگردند. تعیین نوع آلیاژ این مواد با توجه بر مشخصات فنی قطعه نهایی و خواست مشتری صورت میگیرد.
بخشی از فولاد مصرفی طرح از بازارهای داخل کشور قابل تأمین است. ولی برخی قطعه سازان بزرگ به منظور کاهش قیمت تمام شده با تولید پیچ و مهرههای تخصصی بعضاً اقدام به واردات فولاد مورد نیاز از خارج کشور نیز مینمایند.
فولادهای مورد استفاده در تولید پیچ
انواع فولاد مورد مصرف برای تولید انواع پیچ
- فولاد کمکربن 1008 و 1010 با ویژگی کربن پایین و شکلپذیری زیاد و کاربرد در ساخت پیچهای معمولی
- فولاد 1015 و 1018 با ویژگی استحکام و شکلپذیری مناسب کاربرد در ساخت پیچهای صنعتی عمومی
- فولاد 1022 با ویژگی کربن بالاتر و قابلیت سختکاری مناسب کاربرد در ساخت پیچهای مقاومتر
- فولاد بور 10B21 با ویژگی قابلیت سختکاری و مقاومت مکانیکی بالا کاربرد در ساخت پیچهای خودرویی و مقاوم
- فولاد 1035 و 1045 با ویژگی کربن متوسط کاربرد در ساخت پیچهای با استحکام بالاتر
- فولاد آلیاژی 40 Cr با ویژگی کرومدار و قابل عملیات حرارتی کاربرد در ساخت پیچهای صنعتی سنگین
- فولاد زنگنزن 304 و 316 با ویژگی مقاومت به خوردگی کاربرد در ساخت پیچهای استنلس استیل
نکته مهم: انتخاب گرید فولاد باید بر اساس کلاس مقاومتی محصول، استاندارد ابعادی، قابلیت فورج سرد و الزامات عملیات حرارتی انجام شود. برای مثال، پیچ کلاس 8.8 و 10.9 را نمیتوان صرفاً با انتخاب فولاد کمکربن تولید کرد.
جهت سفارش و نوشتن طرح توجیهی پروژه خود برای ارائه به ارگان ها و تامین کننده های مالی کلیک کنید.
کالاهای جایگزین| طرح توجیهی تولید انواع پیچ ومهره
پیچ و مهرههای صنعتی در محلهای مورد استفاده بدون جایگزینی مورد استفاده قرار میگیرند. این نوع اتصالات نیازمند بهکارگیری اتصالاتی با قابلیت تحمل نیروهای وارده میباشند. استحکام مکانیکی، استحکام کششی، مقاومت در برابر بارهای ضربهای و برشی از خصوصیات بارز قطعات مورد استفاده در این اتصالات است به تحقیق میتوان نتیجه گرفت در اکثریت قریب به اتفاق موارد کاربرد آنها جایگزین مناسبتری برای آن وجود ندارد.
مشخصات عمومی و سرمایه گذاری| طرح توجیهی تولید انواع پیچ ومهره
جهت اطلاع از مشخصات زیر ساخت، ظرفیت تولید و محاسبات مالی و سرمایه و هرینه های عملیاتی طرح توجیهی تولید پیچ و مهره بدلیل وجود نوسانات مالی و اقتصادی لازم است با کارشناسان کاردوک تماس بگیرید. این طرح در ظرفیت 3000تن در سال در زمینی به وسعت 4500 متر مربع و زیر بنای ستادی و عملیاتی 1750 متر مربع با برق 250 کیلواتی امکان سنحی شده که هم بهش های کشش ،پیج تراشی و آبکاری نهایی محصولات را دربر میگیرد .
طرح های توجیهی مرتبط| طرح توجیهی تولید انواع پیچ ومهره
- طرح توجیهی صنایع فلزی
- طرح توجیهی تولید لوله و پروفیل های فولادی
- طرح توجیهی تولید اتصالات و پروفیل های کناف
- طرح احداث مجتمع های صنفی همگن در صنعت ساختمان
- طرح توجیهی تولید تیرچه فلزی صنعتی
- طرح توجیهی تولید انواع میلگرد و مفتول فولادی
- طرح توجیهی تولید میلگردهای فلزی
- طرح توجیهی قالب سازی قطعات فلزی
- طرح توجیهی تولید دستگاههای CNC
برای مشاهده سایر طرح های توجیهی صنعتی تهیه شده توسط تیم کاردوک کلیک کنید.
خدمات قابل ارایه کاردوک
برای تهیه طرح توجیهی در زمینه های مختلف می توانید با کارشناسان تماس بگیرید. از جمله خدمات مرکز مشاوره کسب و کار کاردوک می توان به موارد زیر اشاره داشت :
- مشاوره انتخاب ماشین آلات، تاسیسات عمومی و طراحی سایت پلان
- تهیه طرح توجیهی و امکان سنجی طرح با استفاده از نرم افزار کامفار
- طراحی و راه اندازی سایت اینترنتی متناسب با نیاز بنگاه
- عارضه یابی سازمانی در بنگاههای اقتصادی
- مدیریت پیمان اجرای طرح های صنعتی
- پروژه عارضه یابی بنگاههای صنعتی
- انجام مطالعات تحقیقات بازار
- راه اندازی ماشین آلات صنعتی
- ثبت نام در سامانه بهین یاب و سامانه های دولتی
برای دریافت مشاوره کسب و کار در ایران و دیگر کشورها میتوانید با کارشناسان مرکز کاردوک از طریق
شماره: 02166418908 تماس بگیرید.


باسلام عرض ادب واحترام حدود
خط تولیدی پبچ ومهره چند درمیاید
سلام صنعتی 50 به بالا در حد کارگاهی چون ماشین آلات خارجی است کاردوک کار نمی کند .
سلام ابعاد دستگاه چقدره؟ و راه اندازی این شغل چقد هزینه نیاز داره؟
سلام دستگاهها متعدد و محصولات بلجاظ کاریرد و سایز و طرح بسیار متعدد و متنوع است لازم است مشحص نمایید چه نوع پیچ یا مهره ای و با چه سرمایه ای می خواهید تولید کنید .